在当前的制造业中,机器视觉检测技术如同一颗闪亮的新星,在智能化改革的大潮中熠熠生辉。相较于传统的传感器和人眼检验方式,它以高效精准的方式为制造行业带来了一场全新的变革。
首先,机器视觉检测的应用场景多种多样。在汽车零部件生产线上,工作人员只需将工件放置到设定的轨道上,无需更多辅助设备便能迅速完成质量检测。此外,在电子元件制造中,精密的小零件需要经过层层筛选,这依赖于高精度、高速度的机器视觉系统才能顺利实现。
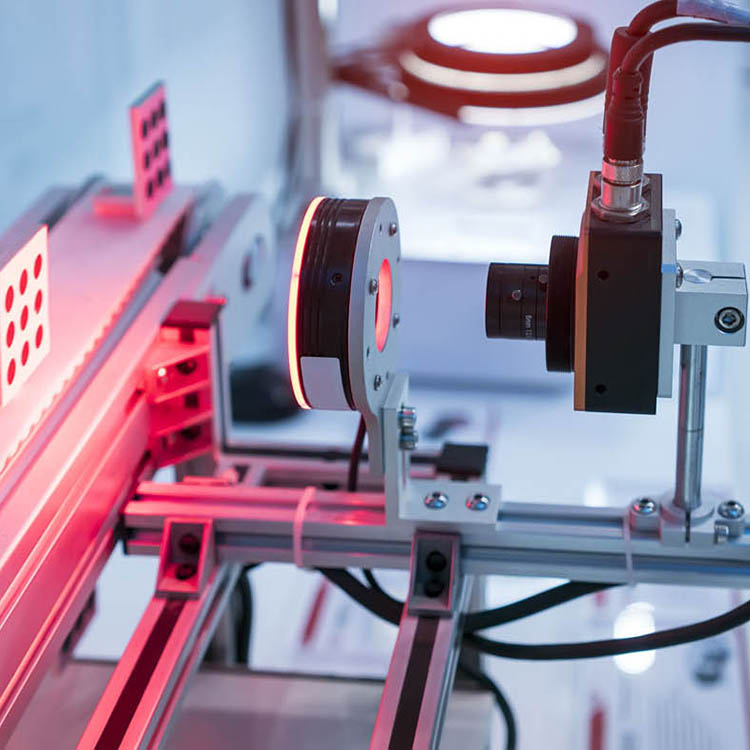
其次,与人眼相比,机器视觉具有更高的稳定性和可靠性。它可以在24小时不间断地工作,并且在重复性任务上不会出现疲劳或情绪波动的影响。相比之下,人的视力很容易受到光照条件变化及外界因素干扰,无法时刻保持最佳状态。
再者,数据处理能力也是机器视觉检测技术的一大亮点。通过与先进的图像识别算法相结合,它可以将海量的数据转化为有用的信息,并进行深度学习分析以挖掘潜在问题并提供解决方案。例如,在纺织行业中通过对布料缺陷的实时监测和记录可以极大地提高产品质量控制水平。
然而值得注意的是,尽管机器视觉技术已经取得了显著进展,但仍有待解决的问题。如如何进一步提升检测速度与准确率、降低成本以及完善相关法律法规等都是目前亟需探讨的关键问题。未来,随着技术不断进步和完善,相信这项技术将在更多领域中得到广泛推广和应用。
综上所述,机器视觉检测作为智能制造的核心组成部分,在提高生产效率的同时也为制造业带来了前所未有的机遇与挑战。